English (UK)
 Português

Um componente deixa de estar disponível no mercado. O cliente pede uma alteração. Durante uma validação, surge a necessidade de corrigir uma especificação. À primeira vista, nenhuma destas situações parece complexa: substituir uma referência, atualizar um ficheiro, trocar um componente.
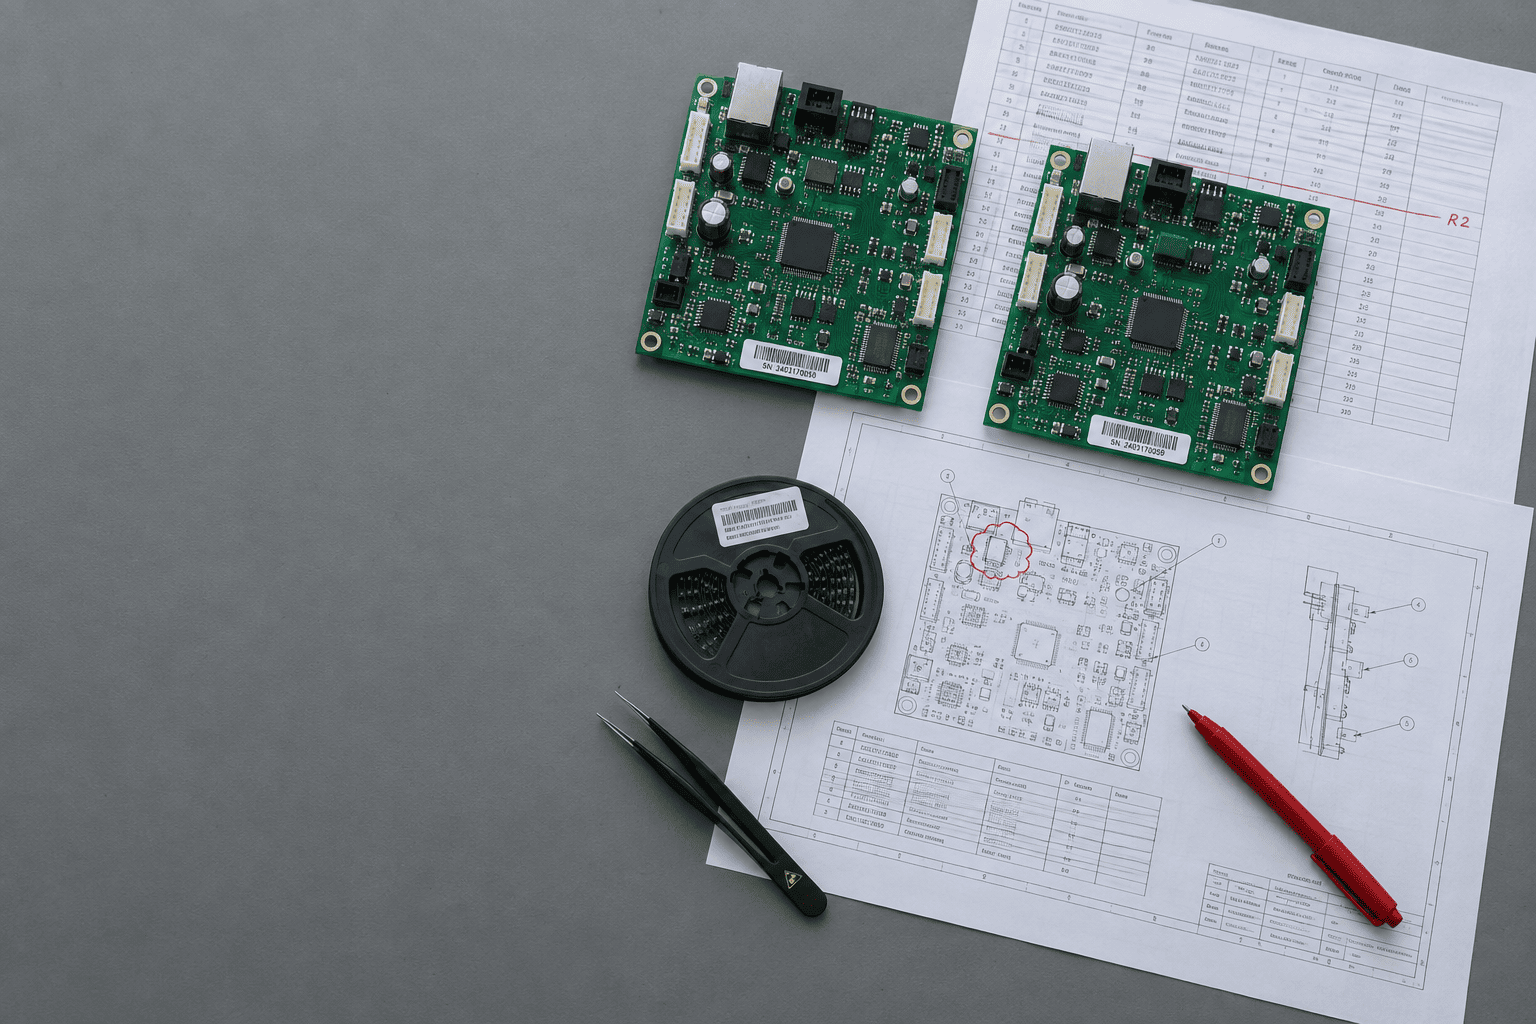
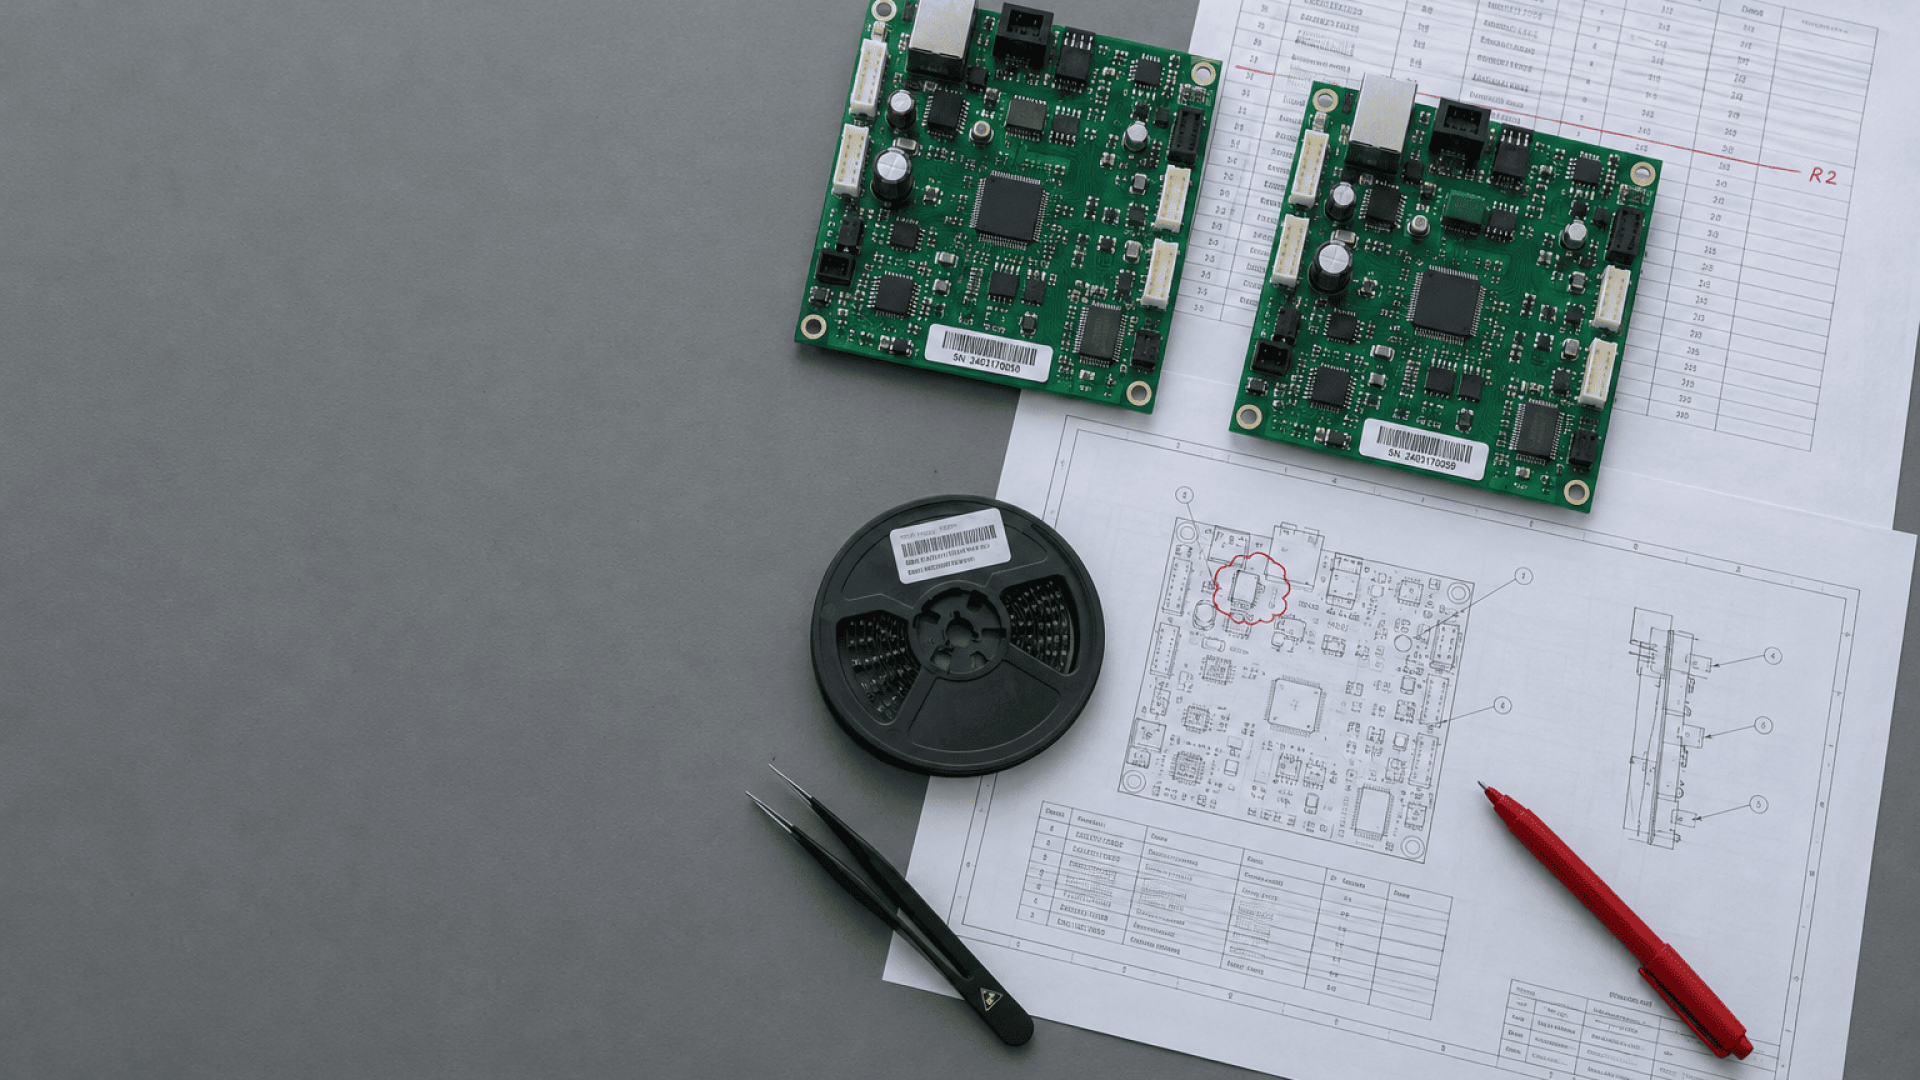
Num produto eletrónico já industrializado, porém, a mudança raramente fica limitada ao elemento que lhe deu origem. A partir do momento em que um produto está preparado para ser produzido, existe todo um sistema construído em torno da versão aprovada: documentação, materiais, fornecedores, stock, equipamentos, programas, instruções de trabalho, testes, ordens de produção e registos.
Alterar uma parte significa, por isso, perceber primeiro tudo aquilo que essa alteração pode fazer mudar à sua volta. É aqui que começa a gestão de alterações de engenharia.
A alteração começa muito antes de chegar à produção
As razões para uma alteração podem ser muito diferentes. Um componente pode entrar em obsolescência ou tornar-se indisponível. Pode surgir uma necessidade durante a validação dos componentes ou dos ficheiros de produção de uma PCB (Printed Circuit Board, a placa de circuito impresso onde os componentes eletrónicos são montados). Pode ser identificada uma correção necessária ou surgir um novo requisito por parte do cliente.
Mas tão importante como perceber o que mudou é perceber quando mudou.
Durante a industrialização existe naturalmente maior margem para ajustar a solução. Depois de concluída essa fase, já existe uma estrutura preparada para produzir o produto. E, se a alteração surgir depois do lançamento, essa estrutura pode já estar em movimento: componentes comprados, encomendas colocadas junto de fornecedores, materiais separados em armazém, ordens de produção abertas ou unidades já em fabrico.
Por isso, uma alteração de engenharia não começa com a atualização de um desenho ou de uma lista de materiais. Começa com uma avaliação.
Qual é o impacto de não fazer a alteração? Estamos perante uma melhoria ou uma correção crítica? Em que fase se encontra o produto? Existe material comprado? A solução alternativa está disponível? Qual será o impacto em custo e prazo?
Uma mudança aparentemente pequena pode obrigar a rever, em simultâneo, viabilidade técnica, fornecimento, custo e capacidade de implementação. E, em determinadas situações, avançar significa também voltar atrás: rever encomendas já colocadas, corrigir separações de material, atualizar ordens de produção ou regressar a etapas que pareciam concluídas. Quando a mudança afeta de forma significativa o produto, pode mesmo ser necessário rever parte do processo de industrialização, para garantir que a nova versão é novamente preparada de forma coerente.
Esta avaliação também não pertence a uma única área. Uma indisponibilidade de material pode ser identificada pelo departamento de Compras. Uma situação pode surgir durante a produção. A Engenharia de Processo analisa o impacto e procura alternativas. O cliente pode ter de validar uma nova solução. Armazém, Planeamento, Produção e Qualidade podem ter de adaptar aquilo que já estava preparado.
A alteração pode nascer num ponto específico, mas a decisão sobre como a implementar é necessariamente transversal. É precisamente essa coordenação que evita que diferentes partes da organização avancem com versões diferentes da mesma realidade.
Por isso, cada alteração deve seguir um percurso formal e registado: um pedido que descreve o que se pretende mudar e porquê, uma avaliação de impacto, uma decisão de aprovação, a implementação e, por fim, a verificação e o fecho. Quando a alteração afeta o produto entregue, a aprovação do cliente faz parte desse percurso. Não é por acaso que a ISO 9001 exige que as alterações à produção sejam revistas e controladas na medida necessária para assegurar a conformidade contínua com os requisitos, mantendo registo dos resultados da revisão, de quem autorizou a alteração e das ações decorrentes.
A avaliação é também o momento de rever a análise de riscos do processo. Se a alteração introduz um novo modo de falha, ou torna menos eficaz um controlo existente, a PFMEA e o plano de controlo têm de acompanhar a nova versão.
Uma mudança num ponto pode percorrer todo o processo.
Equivalente não significa igual
Grande parte das alterações depois do lançamento resume-se a uma substituição: um componente por outro, um material por outro. E é precisamente nas substituições que a palavra “equivalente” exige mais cuidado.
No caso dos componentes, a equivalência não se esgota no valor nominal ou na função. É necessário comparar a forma, o encaixe e a função: características elétricas e tolerâncias, encapsulamento e footprint, altura e dimensões, gama de temperatura de funcionamento. Mas também características que só se revelam no processo: a temperatura máxima de soldadura que o componente suporta, o nível de sensibilidade à humidade (MSL) e as respetivas regras de armazenamento e secagem, ou o acabamento dos terminais. A conformidade com requisitos regulamentares, como RoHS e REACH, e o ciclo de vida da nova referência também contam. Substituir um componente obsoleto por outro que está perto do fim de vida apenas adia o problema.
No caso da PCB, há alterações que nem sequer se veem numa lista de materiais. A mudança das especificações da placa, ou do laminado a partir do qual é fabricada, é um dos melhores exemplos: a placa pode manter exatamente o mesmo desenho e, ainda assim, comportar-se de forma diferente.
Por isso, qualquer alteração às especificações das PCBs ou do respetivo laminado deve ser avaliada, comparando as especificações do material atual com as do novo material. Devem ser analisadas características críticas como a constante dielétrica (Dk), que influencia o comportamento elétrico da placa, e a temperatura de transição vítrea (Tg), que corresponde à temperatura a partir da qual o material altera significativamente as suas propriedades físicas.
A comparação não deve ficar por aqui. A temperatura de decomposição (Td), a partir da qual a resina começa a degradar-se quimicamente, é determinante para a resistência aos processos de soldadura sem chumbo. A expansão térmica no eixo Z (CTE-z) é um parâmetro crítico para a fiabilidade dos furos metalizados e das vias. O fator de perdas (Df) pesa em aplicações de alta frequência, e a absorção de humidade pode tornar necessária a secagem das placas antes da montagem. Como referência comum, a norma IPC-4101 organiza os laminados em slash sheets, que definem requisitos mínimos para Tg, Td, CTE, Dk, Df, inflamabilidade e absorção de humidade. Duas placas especificadas pela mesma slash sheet partem de uma base comparável; duas placas descritas apenas como “FR-4” não.
Também outras especificações da PCB merecem a mesma análise: o stack-up e o controlo de impedâncias, que podem ter de ser revalidados com o fabricante, ou o acabamento superficial, que influencia a soldabilidade, o tempo de armazenamento e o próprio processo de montagem.
Esta avaliação permite determinar o impacto da alteração no desempenho elétrico, térmico e mecânico da PCB. Permite também identificar a necessidade de outras alterações ou de novos requisitos de produção, como a definição de um novo perfil térmico de soldadura reflow.
Um material que, no papel, parece equivalente pode exigir que o processo seja ajustado. E um processo que não é ajustado pode comprometer um produto que, visualmente, parece igual ao anterior.
Da decisão à produção: garantir que nada fica para trás
Depois de aprovada a alteração, começa uma nova questão: como garantir que aquilo que foi decidido chega corretamente à produção?
O primeiro reflexo surge na documentação. Uma nova configuração exige uma distinção inequívoca entre a versão anterior e a versão que passa a estar em vigor. Isso pode significar criar uma nova versão do produto e dos elementos afetados, rever a sua composição e atualizar instruções de trabalho, referências, documentos de validação e restantes registos associados.
O objetivo é conseguir responder, a qualquer momento, a perguntas muito concretas: que versão foi produzida? Com que componentes? Segundo que instruções e processos?
Este controlo é ainda mais importante porque uma alteração nem sempre é visível a olho nu. Duas PCBs podem parecer praticamente iguais e pertencer a versões diferentes. Em determinadas situações, o controlo não passa apenas pela documentação: pode envolver a segregação de materiais, o retorno ao armazém de unidades que deixaram de ser aplicáveis e, quando necessário, o controlo dos lotes associados.
A nova versão tem de estar claramente separada da anterior, documental e fisicamente.
O impacto continua nos materiais. Se determinado componente deixar de fazer parte do produto, é necessário perceber o que acontece ao stock existente. Quando possível, esse material poderá ser utilizado noutras produções. Quando se trata de uma referência muito específica, essa reutilização poderá não ser viável e terá de ser analisada com as áreas responsáveis. No sentido inverso, a alteração pode criar uma necessidade de material que ainda não existe em stock. Antes de avançar, é necessário considerar reservas, encomendas em curso, consumos previstos e disponibilidade de fornecimento.
Se o produto já estiver em produção ou concluído, surge outra questão: é possível aplicar a mudança às unidades existentes? Depende da natureza da alteração. A substituição de um componente pode, em alguns casos, ser realizada através de rework, uma intervenção sobre uma unidade já produzida. Uma alteração à estrutura, ao desenho ou ao material da PCB, pelo contrário, pode já não ser compatível com aquilo que foi fabricado e tornar necessária uma nova produção.
Os efeitos chegam também aos equipamentos. Uma alteração de componente pode implicar apenas um novo setup de máquina. Mas, se o novo componente tiver um footprint diferente (a configuração física através da qual é montado na PCB), pode ser necessário alterar o programa da máquina de Pick & Place, responsável pela colocação automática dos componentes. Uma mudança à PCB pode exigir novas telas para a impressão de pasta de solda, alterações nos dispositivos de fixação, adaptações de JIGs, novos perfis térmicos, revisão das instruções de produção ou novos programas.
O mesmo acontece nos testes. Se a alteração modificar aquilo que deve ser medido ou os valores esperados, pode ser necessário adaptar o software, a conectorização ou os próprios dispositivos físicos utilizados para testar o produto. Também sistemas de inspeção automática, como a AOI (Automated Optical Inspection), têm de ser atualizados para saber exatamente o que devem verificar na nova versão. Por vezes, é criada uma verificação adicional com um único objetivo: confirmar que a alteração foi efetivamente implementada e que o produto não seguiu, por engano, o processo anterior.
Tudo isto conduz a uma decisão fundamental: onde termina uma versão e começa a seguinte?
Uma alteração num processo final de teste pode ter um impacto relativamente localizado. Uma mudança relacionada com materiais ou aprovisionamento pode justificar a interrupção do processo até existir uma decisão. Em alterações mais profundas, pode ser necessário rever ordens e registos já criados, para que todo o processo passe a refletir a versão que realmente será produzida. O momento da mudança não pode, por isso, ficar implícito. Tem de existir uma fronteira clara entre aquilo que pertence à versão anterior e aquilo que passa a pertencer à nova.
A mudança só termina quando está validada
Uma alteração aprovada e documentada ainda não é uma alteração concluída. É necessário confirmar que aquilo que foi definido chegou à produção exatamente da forma prevista. É aqui que acompanhamento, validação e rastreabilidade se encontram.
Ao longo do processo produtivo, a identificação do produto permite relacionar as unidades com a respetiva ordem de fabrico, fase de produção, data e restantes elementos necessários ao acompanhamento.
Quando uma produção arranca, a validação da primeira unidade em diferentes estágios funciona como um ponto de confirmação essencial. Antes de continuar, é necessário verificar que materiais, documentação, setup e resultado estão alinhados com aquilo que foi definido. Ao longo da produção existem ainda controlos de qualidade em momentos específicos e, quando aplicável, testes elétricos e funcionais, que podem gerar logs com o registo de quando foram executados, por quem e com que resultados.
A Engenharia de Processo acompanha sempre o arranque da nova versão, enquanto os responsáveis de produção asseguram que as equipas recebem as instruções necessárias.
Esta fase é determinante porque muitos dos riscos de uma alteração não estão na decisão técnica em si. Estão na possibilidade de alguma coisa ficar para trás. Uma instrução antiga. Um programa que não foi atualizado. Um perfil de reflow que ainda corresponde ao material anterior. Um componente da versão anterior que continua disponível. Uma ordem de produção que ainda aponta para a configuração anterior. Uma equipa que recebeu a informação tarde demais.
Quando a comunicação entre áreas não é clara ou atempada, uma alteração pode resultar em rework, reprogramações, utilização incorreta de componentes, desperdício de material, atrasos ou perda de rastreabilidade. É por isso que mesmo uma alteração tecnicamente simples não deve ser tratada de forma informal.
A validação também não termina na primeira unidade. Os primeiros lotes da nova versão merecem atenção reforçada: rendimento nos testes, defeitos detetados na AOI, ocorrências em produção. Só quando os resultados confirmam que a nova versão se comporta como previsto, e todos os documentos, programas e materiais estão alinhados, a alteração pode ser formalmente encerrada. E o que se aprendeu com ela deve ficar registado, para que a próxima alteração comece com mais conhecimento do que esta.
Flexibilidade com controlo
Uma das principais aprendizagens da gestão destas mudanças é precisamente esta:
A dimensão de uma alteração não deve ser medida pelo tamanho daquilo que mudou, mas pelo número de processos que essa mudança pode afetar.
Produtos evoluem. Componentes deixam de existir. Materiais mudam. Requisitos mudam. Novas necessidades surgem. Ter capacidade para responder a essas alterações é importante. Mas fazê-lo sem perder controlo sobre versões, materiais, documentação, produção e validação é aquilo que protege a continuidade do processo.
Na Exatronic, gerir uma alteração significa muito mais do que implementar uma nova solução. Significa avaliar, alinhar, preparar, implementar, verificar e aprender. Porque, em produção eletrónica, flexibilidade é necessária. Flexibilidade com controlo é o que permite continuar a produzir com confiança.